


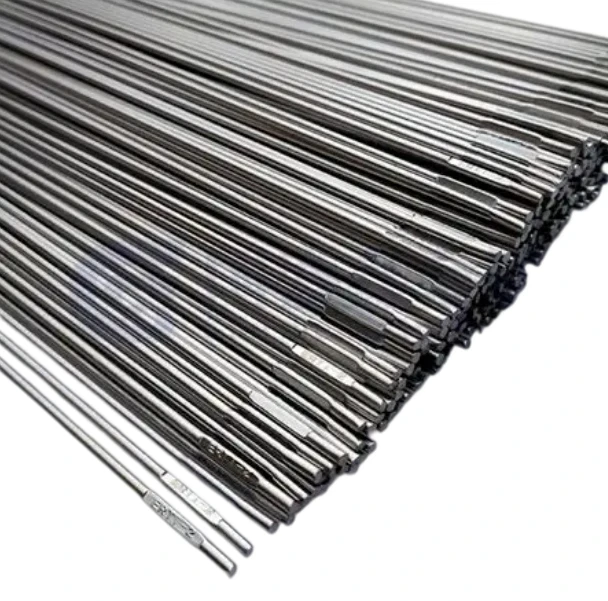
TA2 / ERTi-2 Gr2 Titanijumska žica za zavarivanje

Gr2 titanijska žica za zavarivanje je industrijska čista titanijska žica za zavarivanje.
To je najčešće korišteni potrošni materijal za zavarivanje čistog titanijuma na tržištu i pogodan je za TIG argon zavarivanje i MIG zavarivanje elektrodama za topljenje. Koristi se za zavarivanje materijala na bazi čistog titanijuma Gr2, a zavar ima odličnu otpornost na koroziju i stabilno formiranje. Široko se koristi u oblastima kao što su hemijska industrija, pomorska industrija, desalinizacija morske vode i oprema za zaštitu životne sredine.
Parametri proizvoda žice za zavarivanje titanijuma Gr2
| Naziv proizvoda | Gr2 žice za zavarivanje titanijuma |
| Products Grade | TA2 (Nacionalni standard) / ERTi-2 (AWS A5.16, odgovara Gr2 industrijskoj žici od čistog titana)E |
| Standard kvaliteta | GB/T 3623-2022, AWS A5.16 |
| Hemijski sastav (tež.%) | Ti veći ili jednak 99,0%; Fe manje od ili jednako 0,30%; C Manje ili jednako 0,08%; N Manje ili jednako 0,03%; H Manje ili jednako 0,015%; O Manje ili jednako 0,25% |
| Gustina | 4,51 g/cm³ |
| Obrazac za snabdevanje | TIG ravna šipka, MIG valjana žica |
| Common Diameter | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm, 2,4 mm, 3,2 mm, može se prilagoditi |
| Površina proizvoda | Kiselina-isprana srebrno-bijela, bez mrlja od ulja, bez sloja oksida |
| Pakovanje | Zapečaćeno pakovanje + drvena kutija, za sprečavanje upijanja vlage i kiseonika |
| Mehanička svojstva | Vlačna čvrstoća veća ili jednaka 414 MPa; Izduženje veće ili jednako 20% |
Sirovi materijal je industrijski čisti titanijum visoke -čistoće TA2, sa strogom kontrolom međuprostornih elemenata O, N, H i C.
1. Niska kontrola međuprostornog elementa osigurava visoku plastičnost zavarenog šava i smanjuje krhki lom
2.Nakon višestrukog izvlačenja + vakuumskog žarenja, žica je mekana i tvrda, pogodna za TIG zavarivanje sa stabilnim lukom;
3. Tretman pranja površinskom kiselinom uklanja zaostale mrlje od ulja i oksidni sloj na žici, smanjujući poroznost zavarivanja;
4.Svaka serija dolazi sa MTC certifikatom materijala, broj peći koji se može pratiti;
5. Princip izbora: Osnovni materijal je Gr1/TA1, Gr2/TA2 čisti titanijum, poželjno koristiti ERTi-2 (TA2) žicu, otpornost na koroziju zavarenog šava odgovara osnovnom materijalu.
Napomena: Uobičajeni problemi i mjere prevencije na koje se susreću tokom zavarivanja TA1/TA2 / Gr1/Gr2 čistog titana
Ovi dijelovi se uglavnom koriste u korozivnim uvjetima (morska voda, hemijski mediji), pored uobičajenih defekata zavarivanja, kada šav šava oksidira / ima pore, vrlo je vjerovatno da će u kasnijoj fazi uzrokovati intergranularnu koroziju i curenje udubljenja. Evo glavnih pitanja i preventivnih mjera
1. Oksidacija zavarenog šava
Redovna pojava je promjena boje linije zavara: svijetlo zlatna → plava → siva → crna.
• Srebrno bijelo / svijetlo zlato: kvalifikovano
• Plava / siva: oksidirana, smanjena žilavost, vrlo sklona rupicama u morskoj vodi i hemijskim medijima
• Crno: jako oksidirano, šav šav lomljiv, direktno odstranjen
Uzrokuje razlog jer će titanijum brzo apsorbovati O i N iz vazduha na temperaturama iznad 400 stepeni; nedovoljna zaštita, vjetar, nema zaštite na stražnjoj strani, prekratak zaštitni poklopac, vrući zavareni šav u kontaktu sa zrakom.
Metode prevencije su sljedeće:
1. Gas: veći ili jednak 99,99% argona visoke-čistoće, zabranjen obični argon; plinovodi argona ne mogu koristiti gumene cijevi (guma će otpustiti nečistoće), koristite cijevi od nehrđajućeg čelika.
2. Trostruka zaštita: prednja zaštita pištolja za zavarivanje + zaštita od argona na poleđini obratka + poklopac za povlačenje (stražnji zaštitni poklopac); kontinuirana ventilacija dok se zavareni šav ne ohladi ispod 400 stepeni prije isključivanja plina.
3. Sprečavanje vjetra: područje zavarivanja mora biti zaštićeno od vjetra, čak i mali ventilatori ili prirodni vjetar mogu oštetiti plinski poklopac; za velike radne komade / izmjenjivače topline napravite jednostavan zaklon od vjetra.
4. Kontrolirajte unos topline, nemojte stalno gorjeti dugo vremena, smanjite vrijeme zadržavanja na visokoj{1}}temperaturi.
2. Pore zavarenog šava (drugi visoko-defekt, zavareni šavovi izmjenjivača topline će uzrokovati srednje curenje)
Glavni fenomen je da su unutrašnje sitne rupe u zavarenom šavu otkrivene tokom ispitivanja pod pritiskom vode i ispitivanja penetrantima (PT); u uvjetima morske vode, pore postaju izvor korozije i postepeno uzrokuju perforaciju i curenje.
Izvor: vodena para, uljne mrlje, otisci prstiju, oksidni kamenac, voda u gasu argon.
Preventivne mjere kao što su:
1. Pre-i{}enje zavara je od najva`nijeg zna~aja
◦ Žica za zavarivanje ERTi-2 (TA2): upakovana u vakuumu, koristite vrećicu čim se otvori; površina mora biti bez mrlja od ulja i otisaka prstiju.
◦ Utor za osnovni materijal + 25mm sa obje strane: koristite žičanu četku od nehrđajućeg čelika za poliranje, a zatim obrišite acetonom/bezvodnim etanolom da biste uklonili masnoću, otiske prstiju i sloj oksida; ne dozvolite da ruke direktno dodiruju žljeb.
2. Instalirajte sušač za plin argon kako biste spriječili sadržaj vode; redovno ispuštajte vodu sa dna plinske boce.
3. Održavajte vlažnost okoline ispod 60%; smanjite zavarivanje po vlažnom vremenu.
4. Nemojte praviti zazor u žljebovima prevelikim kako biste izbjegli ometanje zaštitnog plina.
3. Hladne pukotine u zavarivanju / smanjenje plastičnosti šava
redovna pojava
Nakon zavarivanja, nakon nekog vremena su se pojavile pukotine, zavareni šav je postao krhak, a test savijanja nije uspio; osnovni uzrok je krtost vodikom. U hemijskoj opremi i opremi za morsku vodu, pukotine su se proširile pod kombinovanim delovanjem pritiska i korozije.
Izvori vodika: vodena para na površini osnovnog materijala / žice za zavarivanje, mrlje od ulja i voda u zaštitnom plinu.
Preventivne mere imaju,
1. Temeljno očistite mrlje od ulja i vlagu; Vakumirajte žicu za zavarivanje i izbjegavajte produženo izlaganje vlažnom zraku nakon otvaranja vrećice.
2. Kontrolirajte sadržaj vodonika u žici za zavarivanje i osnovnom materijalu. Prilikom nabavke provjeriti H indeks u MTC certifikatu.
3. Smanjite unos toplote i smanjite veličinu zrna; krupna veličina zrna također smanjuje otpornost na koroziju morske vode.
4.Krupno zrno (smanjuje otpornost na koroziju, podložno koroziji u morskoj vodi)
Fenomen
Ako je zavareni spoj predugo izložen visokoj temperaturi, veličina zrna zavarenog šava će se povećati, plastičnost će se smanjiti, a otpornost na koroziju na pitting značajno će se pogoršati. Ovo je najnepoželjnija situacija za izmjenjivače topline morske vode.
Izbjegavanje
• Koristite malu struju i veliku brzinu zavarivanja da smanjite unos toplote;
• Kontrolišite temperaturu među-slojevima tokom više-zavarivanja, osigurajte međuslojno hlađenje{2}}i nemojte izvoditi kontinuirano zavarivanje preko sloja.
5. Nedostatak prodiranja i nepotpuna fuzija (rizik od pada pritiska u kontejneru)
Fenomen
Korijen kosnog spoja slabo se spaja, a pod pritiskom puca. Ovo predstavlja veliku opasnost po sigurnost kontejnera za kemikalije.
Izbjegavanje
1. Dizajn kosine je razuman, sa uglom nagiba i pozadinskom ivicom koji odgovaraju TIG procesu;
2. Pobrinite se da je argon napunjen sa stražnje strane dok olakšavate posmatranje fuzije korijena;
3. Zavarivači slijede specifikaciju procesa WPS za izvođenje slojeva-po-slojnog zavarivanja na dijelovima od titanijuma sa debelim-zidovima.
6. Deformacija zavarivanja (Titan ima veliki koeficijent termičke ekspanzije, a cijevne ploče / tanke ploče izmjenjivača topline su sklone deformaciji)
Fenomen
Tanke ploče i titanijumske cijevne ploče izmjenjivača topline se deformiraju nakon zavarivanja, što otežava montažu i uzrokuje dodatno opterećenje. Povećava se rizik od pucanja korozije pod naponom.
Izbjegavanje
1. Čvrsta fiksacija učvršćenja, simetrično segmentirano točkasto zavarivanje (metoda segmentiranog stražnjeg zavarivanja);
2. Kontrolirajte dužinu svakog zavarenog šava kako biste smanjili koncentraciju topline;
3. Rezervni dodatak za skupljanje.
7. Kontaminacija gvožđem (veoma se lako previdi; morska voda/hemijsko okruženje može izazvati koroziju titana)
Fenomen
Alati od ugljičnog čelika, čelične žičane četke (obične četke od ugljičnog čelika), gvozdene strugotine radnog komada zalijepljene na površinu titana, što rezultira kontaktom između različitih metala. U uvjetima morske vode dolazi do elektrohemijske korozije, uzrokujući mrlje rđe, koroziju udubljenja i perforacije.
Izbjegavanje
1. Moraju se koristiti žičane četke od nerđajućeg čelika i specijalizovani alati za brušenje. Ovi alati se ne smiju dijeliti s dijelovima od ugljičnog čelika.
2. Bakar ili nehrđajući čelik treba koristiti za izolaciju područja gdje zavarivački uređaji, stege i titanijum dolaze u kontakt.
3. Očistite površinu željeznih strugotina nakon brušenja.
Kontakt osoba: Tracy
Naša adresa
Grad Baoji, provincija Shaanxi, Kina
Broj telefona
+86-18291730106
E-pošta
Popularni tagovi: Gr2 titan žica za zavarivanje, Kina Gr2 titan žica za zavarivanje proizvođači, dobavljači, tvornica


